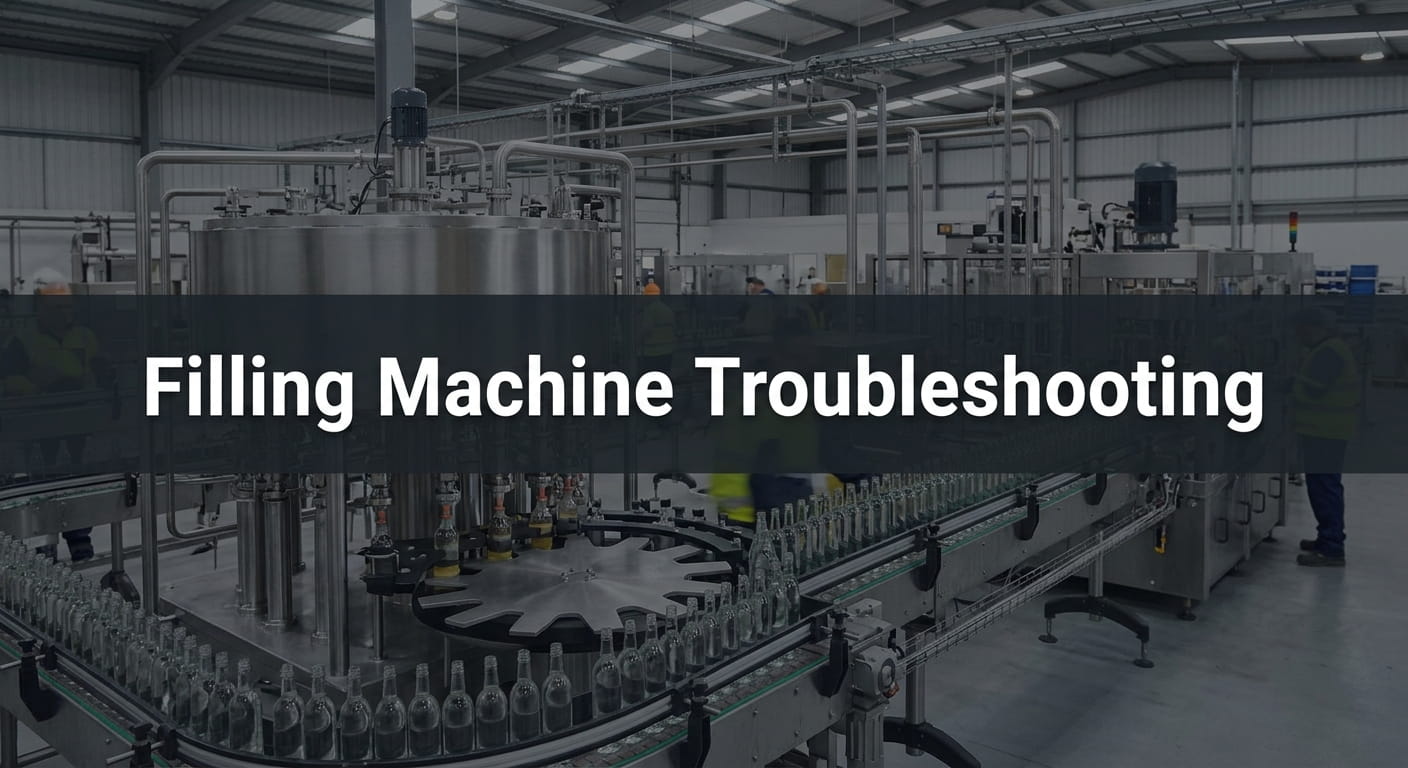
تتسبب مشاكل آلة التعبئة في تعطيل الإنتاج بسرعة. يمكن أن يتصاعد تقطير بسيط من الفوهة أو انحراف طفيف في مستوى التعبئة إلى هدر مكلف، ومخاطر تتعلق بالامتثال، وتوقف غير مخطط له.
يغطي هذا الدليل المشكلات الأكثر شيوعاً التي يواجهها المشغلون عبر خطوط إنتاج المشروبات والأغذية السائلة. ستجد لكل مشكلة السبب الجذري، وحلولاً خطوة بخطوة، واستراتيجيات وقائية للحفاظ على استمرارية عمل خط الإنتاج الخاص بك.
استكشاف أخطاء آلة التعبئة وإصلاحها: إجابة سريعة
تشمل مشاكل آلة التعبئة الأكثر شيوعاً عدم اتساق مستويات التعبئة، وتقطير الفوهة، والرغوة، ومشاكل ضغط المضخة، وانحشار الحاويات، وأخطاء المستشعر. تعود معظم المشكلات إلى تآكل الأختام، أو وجود جيوب هوائية في خط المنتج، أو المعايرة غير الصحيحة، أو نقص الصيانة. ابدأ بالفحوصات الأساسية مثل مصدر الطاقة، وضغط الهواء، ومحاذاة الفوهة، ثم انتقل إلى فحص المكونات.
مرجع سريع: الأعراض، والأسباب، والحلول
| العرض | السبب المحتمل | حل سريع |
|---|---|---|
| عدم اتساق مستويات التعبئة | جيوب هوائية، أختام متآكلة، تغيرات في اللزوجة | تفريغ الهواء، استبدال الأختام، إعادة المعايرة |
| تقطير الفوهة | تدهور الحلقات الدائرية (O-rings)، ضغط متبقي | استبدال الأختام، تركيب فوهات مانعة للتقطير |
| الرغوة | معدلات تعبئة سريعة، ضغط معاكس ضعيف | تقليل السرعة، فحص الصمامات متساوية الضغط |
| بطء سرعة الإنتاج | فلاتر مسدودة، تآكل ميكانيكي | تنظيف الخطوط، فحص المضخات |
| مشاكل ضغط المضخة | مكونات متآكلة، احتكاك ناتج عن لزوجة عالية | استبدال الأجزاء المتآكلة، ضبط الضغط |
| انحشار الحاويات | عدم محاذاة السيور الناقلة، تآكل العجلات النجمية | إعادة محاذاة السيور الناقلة، استبدال أجزاء التشكيل |
| أعطال الإغلاق (الغطاء) | انحراف عزم الدوران، تآكل رؤوس الإغلاق | إعادة معايرة عزم الدوران، فحص الرؤوس |
| أعطال كهربائية | تهوية سيئة، أسلاك تالفة | تحسين التهوية، فحص الأسلاك |
| أخطاء المستشعرات | مستشعرات متسخة، عدم محاذاة | تنظيف وإعادة معايرة المستشعرات |
| توقف الماكينة المفاجئ | تعثر القواطع، تفعيل أقفال الأمان | إعادة ضبط المفاتيح، فحص رموز خطأ PLC |
المشكلة 1: عدم اتساق مستويات التعبئة
عادة ما تنجم مستويات التعبئة غير المتسقة عن جيوب هوائية في خط الإمداد، أو تآكل الأختام، أو تغيرات اللزوجة، أو انحراف المعايرة.
السبب
يؤدي الهواء المحبوس في تغذية المنتج إلى تعطيل التدفق المنتظم للسائل. كما تقوم الفوهات المتآكلة أو المسدودة جزئياً بتوزيع السائل بشكل غير متساوٍ. بالإضافة إلى ذلك، تؤدي تغيرات درجات الحرارة إلى تغيير لزوجة المنتج. وهذا يمثل تحدياً خاصاً في تعبئة العصير على الساخن (85 درجة مئوية) أو تعبئة الزيوت الصالحة للأكل, ، حيث يؤدي انخفاض طفيف في درجة الحرارة إلى زيادة لزوجة الزيت وتقليل معدلات التدفق.
الحل
ابدأ بتطهير خط الإمداد للتخلص من الهواء. افحص الفوهات والصمامات بحثاً عن أي تآكل. بالنسبة للمنتجات الحساسة لدرجة الحرارة مثل الزيوت الصالحة للأكل، حافظ على درجة حرارة مستقرة للمنتج. إذا كانت حشوات المكبس التقليدية تواجه صعوبة في التعامل مع تغيرات اللزوجة، ففكر في الترقية إلى تعبئة بمقياس التدفق الموجه بالسيرفو, ، والتي تعوض تلقائياً عن تغيرات الكثافة واللزوجة.
الوقاية
قم بجدولة المعايرة الروتينية على فترات زمنية ثابتة. سجل الإعدادات المثبتة لكل نوع من المنتجات وراقب درجة حرارة السائل أثناء الوردية.
المشكلة 2: تقطير الفوهة والتسريب
تتسبب الفوهات التي تقطر في حدوث فوضى، وزيادة فقدان المنتج، وإثارة مخاوف تتعلق بالصرف الصحي. هذه المشكلة شائعة بشكل خاص مع الزيوت اللزجة ذات اللزوجة العالية.
السبب
غالباً ما تنجم التسريبات عن تدهور الحلقات الدائرية (O-rings) والحشيات. كما يمكن أن تؤدي الفوهات غير المحاذية أو الضغط المتبقي في خطوط السوائل إلى دفع المنتج للخارج بين الدورات. بالنسبة للسوائل اللزجة مثل زيت الزيتون, ، يمكن أن “يتمطط” المنتج أو يلتصق بالفوهة، مما يسبب تقطيراً مستمراً.
الحل
افحص جميع الأختام والحشيات بحثاً عن أي تدهور واستبدلها بشكل استباقي. تأكد من محاذاة الفوهات بشكل صحيح. بالنسبة للسوائل ذات اللزوجة العالية، قم بتركيب فوهات مانعة للتقطير مع تحكم في السحب العكسي لسحب السائل للخلف بعد دورة التعبئة، مما يمنع حدوث فوضى وتقطير.
الوقاية
ضع روتيناً يومياً لتنظيف الفوهات. راقب تآكل الأختام واستبدلها في فترات زمنية مجدولة.
المشكلة 3: الرغوة وفقاعات الهواء
يؤدي الرغوة أثناء التعبئة إلى أحجام غير دقيقة، وبطء في الإنتاج، وتحديات في التنظيف. وهي شائعة بشكل خاص عند التعامل مع السوائل الغازية أو العصائر.
السبب
عادة ما تنتج الرغوة المفرطة عن معدلات التعبئة السريعة، أو التدفق المضطرب، أو تكوين الفوهة غير المناسب. في خطوط المشروبات الغازية (CSD), ، غالباً ما تنتج الرغوة عن عدم كفاية الضغط المعاكس (التعبئة متساوية الضغط). بدون ضغط متوازن، يتسرب ثاني أكسيد الكربون بسرعة، مما يتسبب في رغوة المنتج ويؤدي إلى فقدان كبير في ثاني أكسيد الكربون.
الحل
قم بإبطاء سرعة التعبئة لتقليل الاضطراب. استخدم تقنيات التعبئة من الأسفل إلى الأعلى أو فوهات الغطس. بالنسبة لإنتاج المشروبات الغازية (CSD)، تأكد من أن وحدة المونوبلوك 3 في 1 تحافظ على ضغط معاكس مستقر أعلى من 4 بار للحفاظ على ذوبان ثاني أكسيد الكربون أثناء التعبئة.
الوقاية
اختبر سلوك التعبئة لكل منتج جديد. استخدم معايير خاصة بالمنتج مخزنة في واجهة الآلة (HMI) للحفاظ على ظروف ضغط متساوي مستقرة.
المشكلة 4: بطء سرعة الإنتاج
عندما تفشل المعدات في تحقيق الإنتاجية المتوقعة، يعاني خط الإنتاج بأكمله من اختناقات.
السبب
عادة ما ترتبط التباطؤات بالتآكل الميكانيكي، أو انسداد الفلاتر، أو إعدادات التحكم القديمة. يمكن لأنظمة الكامات الهوائية أو الميكانيكية التقليدية أن تفقد كفاءتها بمرور الوقت، مما يحد من السرعة القصوى للآلة.
الحل
قم بتنظيف الخطوط والفوهات جيداً لإزالة تراكم البقايا. افحص المضخات بحثاً عن أي تآكل. فكر في الترقية إلى تقنية التعبئة المؤازرة (servo-driven). تسمح المحركات المؤازرة (Servo motors) بالتسارع والتباطؤ القابل للبرمجة، مما يضمن تشغيل عالي السرعة دون التآكل الميكانيكي المرتبط بحشوات التعبئة التقليدية.
الوقاية
التزم بجدول صيانة وقائية صارم. راقب بيانات أداء الآلة لاكتشاف الانخفاض التدريجي في السرعة.
المشكلة 5: مشاكل المضخة والضغط
غالباً ما يشير تدفق السائل غير المتسق أو الضغط الضعيف إلى أعطال في نظام المضخة.
السبب
تنشأ مشاكل المضخة من المكونات البالية، أو إعدادات الضغط غير الصحيحة، أو الانسدادات. السوائل عالية اللزوجة مثل زيت الطعام تزيد من الاحتكاك الداخلي، مما يسرع من تآكل المضخات الطاردة المركزية أو المكبسية القياسية.
الحل
افحص المضخات بشكل متكرر واستبدل الأجزاء التالفة. اضبط أنظمة الضغط لتتناسب مع اللزوجة المحددة لمنتجك. بالنسبة للزيوت التي تزيد لزوجتها عن 300 سنتي ستوك (cSt)، استخدم مضخات التجويف التقدمي أو التروس بدلاً من التصميمات الطاردة المركزية. استكشف مجموعتنا الكاملة من خطوط تعبئة زيت الطعام للتطبيقات عالية اللزوجة.
الوقاية
استخدم مكونات من الصلب المقسى للسوائل اللزجة. حدد مواعيد شهرية لفحص الأختام واختبارات الضغط.
المشكلة 6: عدم محاذاة الحاويات وانحشارها
تتسبب الحاويات غير المحاذية في حدوث انسكابات، وتعبئة غير متساوية، وتلف في المعدات. عندما تحدث انحشارات، يتوقف الإنتاج تماماً.
السبب
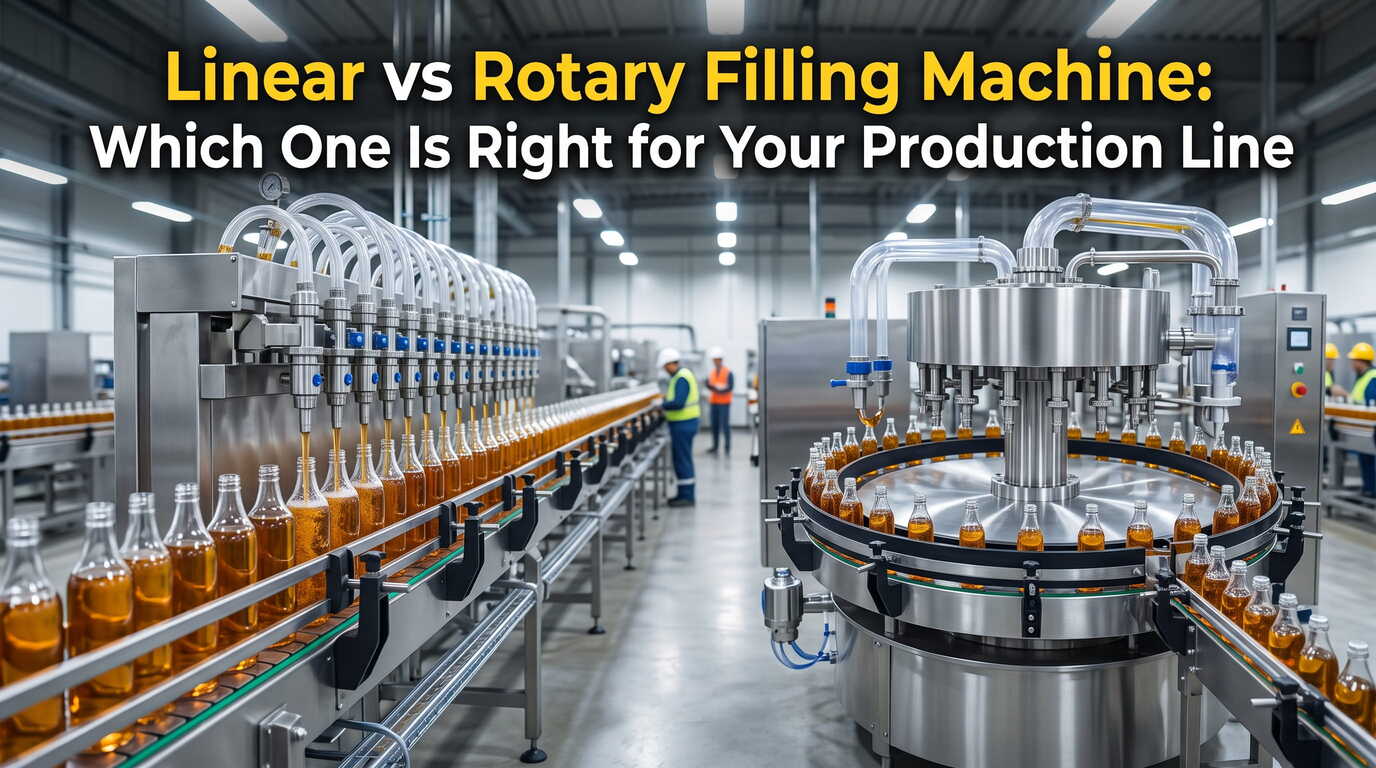
تعد قضبان التوجيه البالية، أو السيور الناقلة غير المحاذية، أو أشكال الزجاجات غير المتسقة من الموردين أسباباً شائعة. في الآلات الدوارة عالية السرعة، يمكن أن تتسبب عجلات النجوم (starwheels) البالية في ميل الزجاجات قبل دخولها إلى دائرة التعبئة.
الحل
أعد محاذاة أنظمة النقل واستبدل قضبان التوجيه البالية. درب المشغلين على التحميل الصحيح للحاويات. استبدل عجلات النجوم وأجزاء التنسيق عند التبديل بين زجاجات PET والزجاج.
الوقاية
استخدم أجزاء التنسيق الصحيحة لكل نوع من الزجاجات. تحقق من المحاذاة أثناء كل عملية تغيير ونظف مسارات النقل بانتظام.
المشكلة 7: فشل عمليات الإغلاق والختم
الأغطية المفكوكة، أو المائلة، أو غير المحكمة الإغلاق تخاطر بحدوث تسريبات، وتلف، وشكاوى المستهلكين.
السبب
تعد الأغطية غير المحاذية، ورؤوس الإغلاق المعيبة، وأخطاء معايرة عزم الدوران هي الأسباب الأكثر شيوعاً. بالنسبة للمنتجات الزيتية، يمكن أن تمنع البقايا الموجودة على أسنان الغطاء حدوث إغلاق محكم.
الحل
أعد معايرة إعدادات عزم الدوران وافحص رؤوس الإغلاق بحثاً عن أي تآكل. تحقق من توافق الأغطية والحاويات. بالنسبة للمشروبات الغازية، تأكد من أن رأس الإغلاق يوفر إغلاقاً كافياً للحفاظ على الكربنة.
الوقاية
قم بإجراء عمليات فحص قبل الوردية وجدول معايرة منتظمة لعزم الدوران. حافظ على نظافة مجاري الأغطية لمنع تراكم طبقة الزيت.
المشكلة 8: الأعطال الكهربائية وارتفاع درجة الحرارة
توقف المشاكل الكهربائية الإنتاج فجأة وتخلق مخاطر تتعلق بالسلامة.
السبب
عادة ما تتسبب الأسلاك المعيبة، أو التهوية الضعيفة، أو الدوائر المحملة فوق طاقتها في ارتفاع درجة الحرارة. قد تفشل المكونات المتقادمة أيضاً تحت الحمل المستمر.
الحل
قم بتحسين التهوية حول المحركات ولوحات التحكم. افحص الأسلاك بانتظام واستبدل المكونات القديمة. تجنب تحميل الدوائر فوق طاقتها.
الوقاية
جدول عمليات تدقيق كهربائية وحافظ على خلو المحركات من الغبار أو البقايا. استخدم محركات التردد المتغير أو المحركات المؤازرة لتقليل الحرارة واستهلاك الطاقة.
المشكلة 9: أخطاء المستشعر والكشف
تؤكد المستشعرات أن الحاويات مملوءة ومعالجة بشكل صحيح. عندما تفشل، تصبح القراءات الخاطئة وتوقف الإنتاج أمراً متكرراً.
السبب
تؤدي المستشعرات المتسخة، أو عدم المحاذاة، أو العيوب الداخلية إلى قراءات خاطئة. يمكن للغبار، أو الرطوبة، أو اهتزاز الآلة أن يضعف الدقة.
الحل
نظف المستشعرات بانتظام لإزالة الحطام أو طبقة المنتج. أعد معايرتها كجزء من الصيانة الروتينية واستبدل الوحدات المعيبة على الفور. تأكد من أن “مستشعرات الكهروضوئية ”لا زجاجة، لا تعبئة" محاذية تماماً عند عجلة النجوم للمدخل.
الوقاية
استخدم مبيتات مستشعرات مقاومة للزيت. حدد مواعيد شهرية لفحص المعايرة واحتفظ بمستشعرات احتياطية في المخزون.
المشكلة 10: عدم بدء تشغيل الآلة أو توقفها المفاجئ
الآلة التي تفشل في البدء أو تتوقف في منتصف التشغيل تعيق الإنتاج.
السبب
تعد قواطع الدائرة المتعثرة، أو أقفال الأمان المعشقة، أو توصيلات الطاقة المفكوكة أسباباً شائعة. قد تؤدي أعطال برمجيات PLC أيضاً إلى توقف مفاجئ.
الحل
تحقق من مصدر الطاقة، وأعد ضبط جميع مفاتيح الأمان، وتأكد من أن مفاتيح التوقف في حالات الطوارئ ليست عالقة. راجع دليل PLC لمسح رموز الخطأ على شاشة اللمس HMI.
الوقاية
احتفظ بقطع غيار المكونات الكهربائية في متناول اليد. قم بتدريب المشغلين على فحص أنظمة الطاقة والسلامة الأساسية قبل طلب الدعم الفني.
بعد تغطية المشكلات المحددة، دعنا نلقي نظرة على كيفية التعامل مع استكشاف الأخطاء وإصلاحها بشكل منهجي.
استراتيجيات استكشاف أخطاء آلات التعبئة وإصلاحها
استخدم نهجاً منهجياً
ابدأ بالفحوصات الأكثر مباشرة. تأكد من مصدر الطاقة، وضغط الهواء، وحالة إيقاف الطوارئ قبل الانتقال إلى المكونات المعقدة مثل المستشعرات أو إعدادات وحدة التحكم المنطقية القابلة للبرمجة (PLC). قم بالتشخيص عن طريق الاستبعاد.
سجّل رسائل الخطأ
سجل رموز الخطأ والظروف التي حدثت فيها. غالبًا ما تقوم شاشات اللمس HMI في Modern Machinery بتخزين الإنذارات التاريخية، مما يساعد في تحديد الأنماط والمشكلات المتكررة.
احتفظ بقطع الغيار في متناول اليد
غالبًا ما يتفاقم وقت التوقف غير المخطط له بسبب انتظار قطع الغيار. احتفظ بمخزون من العناصر التي يتم استبدالها بشكل متكرر مثل الحشيات، والحلقات الدائرية (O-rings)، وفوهات منع التنقيط، والمستشعرات.
درّب المشغلين بانتظام
قم بتجهيز الموظفين لإجراء التشخيصات الأساسية. يمكن للمشغلين المدربين جيدًا تحديد ما إذا كانت المشكلة عبارة عن انحشار ميكانيكي بسيط أو مشكلة معالجة أعمق بسرعة.
كيفية تحديد مشاكل آلة التعبئة مبكراً
يتطلب الكشف المبكر عمليات فحص منتظمة ومراقبة أداء متسقة قبل أن تتفاقم المشكلات الصغيرة وتتحول إلى أعطال كبيرة.
إجراء عمليات فحص منتظمة
تساعد الجولات اليومية في اكتشاف التسريبات أو البقايا أو الشقوق. تحقق من نظام التنظيف في المكان (CIP) التوصيلات لضمان الحفاظ على الظروف الصحية.
مراقبة الأداء باستمرار
سجل أحجام التعبئة، وأوقات الدورات، ومستويات ثاني أكسيد الكربون (لخطوط المشروبات الغازية). يشير الانخفاض التدريجي في دقة التعبئة إلى انحراف المعايرة.
إجراء فحوصات مراقبة الجودة
قم بأخذ عينات من الحاويات المملوءة بانتظام. بالنسبة لزيت الطعام، تحقق من وجود خيوط أو تنقيط. بالنسبة للمشروبات الغازية، اختبر مستويات الكربنة (أحجام ثاني أكسيد الكربون) للتأكد من أن حشو الضغط المتساوي يعمل بشكل صحيح.
الاستفادة من البيانات والمستشعرات
توفر خطوط التعبئة الحديثة ملاحظات في الوقت الفعلي حول درجة الحرارة والضغط والأداء. قم بتعيين تنبيهات للانحرافات على وحدة التحكم المنطقية القابلة للبرمجة (PLC) للسماح بالاستجابة السريعة.
متى يجب الاتصال بخبير لإصلاح آلة التعبئة
يجب عليك الاتصال بخبير عندما تستمر المشكلات بعد استكشاف الأخطاء وإصلاحها الأساسي، أو عند الاشتباه في وجود أعطال كهربائية أو أعطال في وحدة التحكم المنطقية القابلة للبرمجة (PLC)، أو عندما تتجاوز تكاليف التوقف عن العمل تكلفة الإصلاح المهني.
تشمل المواقف الأخرى:
- مطلوب ترقيات متخصصة، مثل الانتقال من التعبئة الميكانيكية إلى التعبئة التي تعمل بمحركات مؤازرة (سيرفو).
- تجاوز مخاوف السلامة للخبرات المتاحة داخلياً.
- الآلة مستحقة لإجراء تدقيق شامل للأداء أو اختبار قبول المصنع (FAT).
الخلاصة
يمكن حل معظم مشاكل آلات التعبئة بنهج منهجي لاستكشاف الأخطاء وإصلاحها ومنعها بالصيانة الروتينية. الكشف المبكر، وفهم حدود اللزوجة أو الكربنة، ومعرفة متى يجب الاتصال بخبير يقلل من وقت التوقف عن العمل ويحمي جودة المنتج.
إذا كنت بحاجة إلى مساعدة في تشخيص مشكلة مستمرة، أو إذا كنت ترغب في الترقية إلى نظام أكثر موثوقية، فاتصل بـ Modern Machinery. نحن نقدم حلولاً متكاملة جاهزة، بدءاً من التعبئة بالضغط المتساوي للمشروبات الغازية إلى التعبئة الساخنة للعصائر والتعبئة التي تعمل بمحركات مؤازرة لزيت الطعام. تم تصميم معداتنا لتقليل التآكل الميكانيكي وزيادة كفاءة الإنتاج إلى أقصى حد.
تواصل مع Modern Machinery اليوم لمناقشة متطلبات الإنتاج الخاصة بك وطلب تخطيط وعرض سعر مجاني.