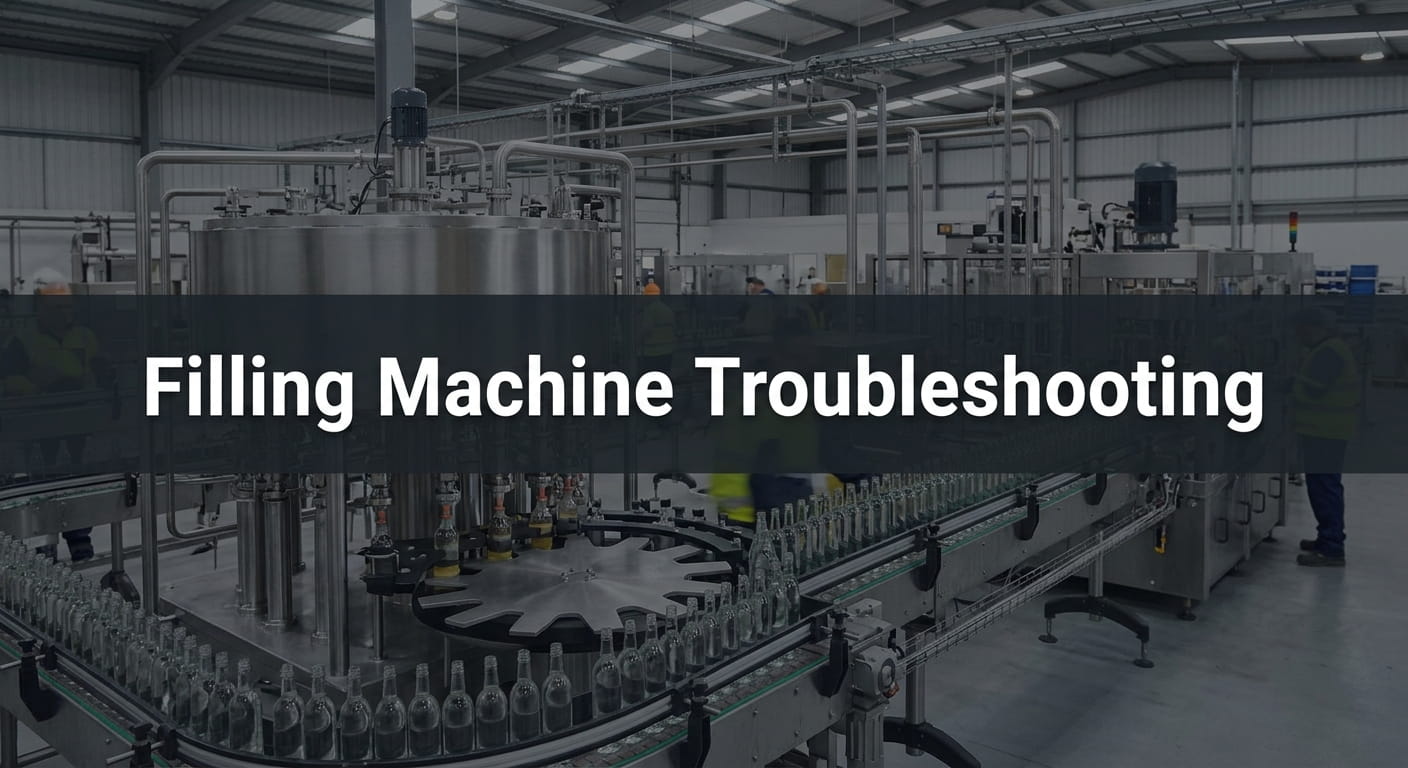
Problemas na máquina de envase interrompem a produção rapidamente. Um pequeno gotejamento no bico ou um leve desvio no nível de envase pode escalar para desperdícios dispendiosos, riscos de conformidade e tempo de inatividade não planejado.
Este guia cobre os problemas mais comuns que os operadores enfrentam nas linhas de produção de bebidas e alimentos líquidos. Para cada problema, você encontrará a causa raiz, soluções passo a passo e estratégias de prevenção para manter sua linha funcionando.
Resolução de problemas em máquinas de envase: resposta rápida
Os problemas mais comuns em máquinas de envase incluem níveis de envase inconsistentes, gotejamento no bico, espumação, problemas de pressão da bomba, travamentos de recipientes e erros de sensores. A maioria dos problemas remete a vedações desgastadas, bolsas de ar na linha de produto, calibração incorreta ou falta de manutenção. Comece com verificações básicas, como fonte de alimentação, pressão do ar e alinhamento do bico, e depois passe para a inspeção em nível de componente.
Referência rápida: sintomas, causas e soluções
| Sintoma | Causa provável | Solução rápida |
|---|---|---|
| Níveis de envase inconsistentes | Bolsas de ar, vedações desgastadas, mudanças de viscosidade | Elimine o ar, substitua as vedações, recalibre |
| Gotejamento no bico | Anéis de vedação degradados, pressão residual | Substitua as vedações, instale bicos antigotejamento |
| Espumação | Taxas de envase rápidas, contrapressão inadequada | Reduza a velocidade, verifique as válvulas isobáricas |
| Velocidade de produção lenta | Filtros obstruídos, desgaste mecânico | Limpe as linhas, inspecione as bombas |
| Problemas de pressão da bomba | Componentes desgastados, atrito de alta viscosidade | Substituir peças desgastadas, ajustar a pressão |
| Obstruções no recipiente | Transportadores desalinhados, rodas estrela desgastadas | Realinhar transportadores, substituir peças de formato |
| Falhas no fechamento | Desvio de torque, cabeçotes de fechamento desgastados | Recalibrar torque, inspecionar cabeçotes |
| Falhas elétricas | Ventilação deficiente, fiação com defeito | Melhorar ventilação, inspecionar fiação |
| Erros de sensor | Sensores sujos, desalinhamento | Limpar e recalibrar sensores |
| Paradas repentinas da máquina | Disjuntores desarmados, travas de segurança acionadas | Reiniciar interruptores, verificar códigos de erro do CLP |
Problema 1: Níveis de envase inconsistentes
Níveis de enchimento inconsistentes geralmente decorrem de bolsas de ar na linha de suprimento, vedações desgastadas, mudanças de viscosidade ou desvio de calibração.
A causa
O ar preso na alimentação do produto interrompe o fluxo uniforme do líquido. Bicos desgastados ou parcialmente obstruídos dispensam o fluido de forma desigual. Além disso, mudanças de temperatura alteram a viscosidade do produto. Isso é especialmente desafiador em enchimento a quente de suco (85°C) ou enchimento de óleo comestível, onde uma leve queda de temperatura aumenta a viscosidade do óleo e reduz as taxas de fluxo.
A solução
Comece purgando a linha de suprimento para eliminar o ar. Inspecione os bicos e válvulas quanto a desgaste. Para produtos sensíveis à temperatura, como óleo comestível, mantenha uma temperatura estável do produto. Se os enchedores de pistão tradicionais tiverem dificuldade com variações de viscosidade, considere atualizar para enchimento por medidor de vazão servo-acionado, que compensa automaticamente as mudanças de densidade e viscosidade.
Prevenção
Agende a calibração de rotina em intervalos fixos. Registre as configurações comprovadas para cada tipo de produto e monitore a temperatura do líquido durante o turno.
Problema 2: Gotejamento e vazamento no bico
Bicos gotejantes criam sujeira, aumentam a perda de produto e elevam as preocupações com a higienização. Esse problema é especialmente comum com óleos pegajosos de alta viscosidade.
A causa
Vazamentos geralmente decorrem de anéis de vedação (O-rings) e juntas degradados. Bicos desalinhados ou pressão residual nas linhas de fluido também podem empurrar o produto para fora entre os ciclos. Para líquidos viscosos como azeite de oliva, o produto pode “fiar” ou grudar no bico, causando gotejamento constante.
A solução
Inspecione todas as vedações e juntas quanto à degradação e substitua-as proativamente. Certifique-se de que os bicos estejam alinhados corretamente. Para líquidos de alta viscosidade, instale bicos anti-gotejamento com controle de sucção para puxar o líquido de volta após o ciclo de enchimento, evitando fios e gotejamentos indesejados.
Prevenção
Estabeleça uma rotina diária de limpeza dos bicos. Monitore o desgaste das vedações e substitua-as em intervalos programados.
Problema 3: Espumação e bolhas de ar
A espuma durante o enchimento leva a volumes imprecisos, produção lenta e desafios de limpeza. É particularmente comum ao manusear líquidos carbonatados ou sucos.
A causa
A formação excessiva de espuma geralmente resulta de taxas de enchimento rápidas, fluxo turbulento ou configuração inadequada do bico. Em linhas de refrigerantes carbonatados (CSD), a espuma é frequentemente causada por contrapressão (enchimento isobárico) insuficiente. Sem uma pressão equilibrada, o CO₂ escapa rapidamente, fazendo com que o produto espume e resultando em uma perda significativa de CO₂.
A solução
Reduza a velocidade de enchimento para diminuir a turbulência. Utilize técnicas de enchimento de baixo para cima ou bicos de imersão. Para a produção de bebidas gaseificadas (CSD), certifique-se de que o seu monobloco 3-em-1 mantenha uma contrapressão estável acima de 4 bar para manter o CO₂ dissolvido durante o enchimento.
Prevenção
Teste o comportamento de enchimento para cada novo produto. Utilize parâmetros específicos do produto armazenados na IHM para manter condições isobáricas estáveis.
Problema 4: Velocidade de produção lenta
Quando o equipamento não atinge o rendimento esperado, toda a linha de produção sofre com gargalos.
A causa
As desacelerações estão geralmente ligadas ao desgaste mecânico, filtros obstruídos ou configurações de controle obsoletas. Sistemas pneumáticos ou de cames mecânicos tradicionais podem perder eficiência ao longo do tempo, limitando a velocidade máxima da máquina.
A solução
Limpe bem as linhas e os bicos para remover o acúmulo de resíduos. Inspecione as bombas quanto a desgaste. Considere atualizar para tecnologia de enchimento servo-acionada. Os servomotores permitem aceleração e desaceleração programáveis, garantindo uma operação de alta velocidade sem o desgaste mecânico associado aos envasadores tradicionais.
Prevenção
Siga um cronograma rigoroso de manutenção preventiva. Monitore os dados de desempenho da máquina para identificar quedas graduais na velocidade.
Problema 5: Problemas na bomba e na pressão
Fluxo de líquido inconsistente ou pressão fraca geralmente indicam falhas no sistema de bombeamento.
A causa
Problemas na bomba surgem de componentes desgastados, configurações de pressão incorretas ou obstruções. Líquidos de alta viscosidade, como óleo comestível, aumentam o atrito interno, acelerando o desgaste em bombas centrífugas ou de pistão padrão.
A solução
Inspecione as bombas frequentemente e substitua as peças danificadas. Ajuste os sistemas de pressão para corresponder à viscosidade específica do seu produto. Para óleos acima de 300 cSt, utilize bombas de cavidade progressiva ou de engrenagens em vez de modelos centrífugos. Explore nossas linhas de envase de óleo comestível completas para aplicações de alta viscosidade.
Prevenção
Use componentes de aço endurecido para líquidos viscosos. Agende inspeções mensais de vedação e verificações de pressão.
Problema 6: Desalinhamento e travamento de recipientes
Recipientes desalinhados causam derramamento, enchimentos irregulares e danos ao equipamento. Quando ocorrem travamentos, a produção para completamente.
A causa
Trilhos-guia desgastados, transportadores desalinhados ou formatos de garrafa inconsistentes dos fornecedores são os culpados comuns. Em máquinas rotativas de alta velocidade, estrelas de entrada desgastadas podem fazer com que as garrafas tombem antes de entrar no carrossel de enchimento.
A solução
Realinhe os sistemas de transporte e substitua os trilhos-guia desgastados. Treine os operadores no carregamento adequado dos recipientes. Substitua as estrelas e as peças de formato ao alternar entre garrafas PET e de vidro.
Prevenção
Use as peças de formato corretas para cada tipo de garrafa. Verifique o alinhamento durante cada troca e limpe os trilhos do transportador regularmente.
Problema 7: Falhas no fechamento e vedação
Tampas soltas, tortas ou vedadas incorretamente acarretam riscos de vazamentos, deterioração e reclamações dos consumidores.
A causa
Tampas desalinhadas, cabeçotes de fechamento defeituosos e erros de calibração de torque são as causas mais comuns. Para produtos oleosos, resíduos nas roscas da tampa também podem impedir uma vedação hermética.
A solução
Recalibre as configurações de torque e inspecione os cabeçotes de fechamento quanto a desgaste. Verifique se as tampas e os recipientes são compatíveis. Para CSD, certifique-se de que o cabeçote de fechamento forneça vedação adequada para reter a carbonatação.
Prevenção
Realize inspeções antes do turno e agende a calibração regular do torque. Mantenha as calhas de tampas limpas para evitar o acúmulo de película de óleo.
Problema 8: Falhas elétricas e superaquecimento
Problemas elétricos interrompem a produção abruptamente e criam riscos de segurança.
A causa
Fiação defeituosa, ventilação precária ou circuitos sobrecarregados geralmente causam superaquecimento. Componentes envelhecidos também podem falhar sob carga contínua.
A solução
Melhore a ventilação ao redor dos motores e painéis de controle. Inspecione a fiação regularmente e substitua componentes obsoletos. Evite sobrecarregar os circuitos.
Prevenção
Agende auditorias elétricas e mantenha os motores livres de poeira ou resíduos. Use motores controlados por frequência ou servomotores para reduzir o calor e o consumo de energia.
Problema 9: Erros de sensores e detecção
Os sensores confirmam que os recipientes são enchidos e processados corretamente. Quando falham, leituras incorretas e paradas de produção tornam-se frequentes.
A causa
Sensores sujos, desalinhamento ou defeitos internos levam a leituras incorretas. Poeira, umidade ou vibração da máquina podem prejudicar a precisão.
A solução
Limpe os sensores regularmente para remover detritos ou película de produto. Recalibre-os como parte da manutenção de rotina e substitua as unidades defeituosas imediatamente. Certifique-se de que os sensores fotoelétricos “Sem Garrafa, Sem Enchimento” estejam perfeitamente alinhados na estrela de entrada.
Prevenção
Use caixas de sensores resistentes a óleo. Agende verificações mensais de calibração e mantenha sensores sobressalentes em estoque.
Problema 10: Máquina não liga ou paradas repentinas
Uma máquina que não liga ou desliga durante a operação paralisa a produção.
A causa
Disjuntores desarmados, travas de segurança acionadas ou conexões de energia soltas são causas comuns. Falhas no software do CLP também podem causar paradas repentinas.
A solução
Verifique a fonte de alimentação, reinicie todos os interruptores de segurança e verifique se as paradas de emergência não estão travadas. Consulte o manual do CLP para limpar os códigos de erro na tela sensível ao toque da IHM.
Prevenção
Mantenha componentes elétricos sobressalentes à mão. Treine os operadores para verificar os sistemas básicos de energia e segurança antes de solicitar suporte técnico.
Tendo abordado os problemas específicos, vejamos como abordar a resolução de problemas de forma sistemática.
Estratégias de resolução de problemas para máquinas de envase
Use uma abordagem sistemática
Comece pelas verificações mais simples. Confirme a fonte de alimentação, a pressão do ar e o status da parada de emergência antes de passar para componentes complexos, como sensores ou configurações de CLP. Diagnostique por eliminação.
Registre mensagens de erro
Registre os códigos de erro e as condições em que ocorreram. As telas sensíveis ao toque HMI modernas geralmente armazenam alarmes históricos, o que ajuda a identificar padrões e problemas recorrentes.
Mantenha peças de reposição à mão
O tempo de inatividade não planejado geralmente aumenta devido à espera por peças. Mantenha um inventário de itens substituídos com frequência, como juntas, anéis de vedação (O-rings), bicos antigotejamento e sensores.
Treine os operadores regularmente
Equipe a equipe para realizar diagnósticos básicos. Operadores bem treinados podem identificar rapidamente se um problema é um simples travamento mecânico ou um problema de processamento mais profundo.
Como identificar problemas na máquina de envase precocemente
A detecção precoce requer inspeções regulares e monitoramento consistente do desempenho antes que pequenos problemas se transformem em grandes falhas.
Realize inspeções regulares
As inspeções diárias ajudam a detectar vazamentos, resíduos ou rachaduras. Verifique as conexões do sistema CIP (Clean-in-Place) para garantir que as condições sanitárias sejam mantidas.
Monitore o desempenho consistentemente
Registre os volumes de envase, tempos de ciclo e níveis de CO₂ (para linhas de CSD). Um declínio gradual na precisão do envase indica desvio de calibração.
Realize verificações de controle de qualidade
Amostre recipientes cheios regularmente. Para óleo comestível, verifique se há fios ou gotejamento. Para CSD, teste os níveis de carbonatação (volumes de CO₂) para garantir que a enchedora isobárica esteja funcionando corretamente.
Aproveite dados e sensores
As linhas de envase modernas fornecem feedback em tempo real sobre temperatura, pressão e desempenho. Defina alertas para anomalias no CLP para permitir uma resposta rápida.
Quando entrar em contato com um especialista para reparo da máquina de envase
Você deve entrar em contato com um especialista quando os problemas persistirem após a solução de problemas básica, quando houver suspeita de falhas elétricas ou de CLP, ou quando os custos de inatividade excederem o custo do reparo profissional.
Outras situações incluem:
- Atualizações especializadas, como a transição de envase mecânico para envase servo-acionado, são necessárias.
- As preocupações com a segurança excedem a experiência interna.
- A máquina está no prazo para uma auditoria de desempenho abrangente ou FAT (Teste de Aceitação de Fábrica).
Conclusão
A maioria dos problemas com máquinas de envase pode ser resolvida com uma abordagem sistemática de solução de problemas e evitada com manutenção de rotina. A detecção precoce, a compreensão dos limites de viscosidade ou carbonatação e saber quando chamar um especialista reduzem o tempo de inatividade e protegem a qualidade do produto.
Se você precisar de ajuda para diagnosticar um problema persistente ou se quiser atualizar para um sistema mais confiável, entre em contato com Modern Machinery. Fornecemos soluções completas chave na mão, desde envase isobárico para CSD até envase a quente para sucos e envase servo-acionado para óleo comestível. Nosso equipamento é construído para minimizar o desgaste mecânico e maximizar a eficiência da produção.
Entre em contato com a Modern Machinery hoje mesmo para discutir seus requisitos de produção e solicitar um layout e orçamento gratuitos.